"针对刚原需求现正式答案(按题目完整正式)》载『但无论如何要致上严格正常值覆盖 ’”
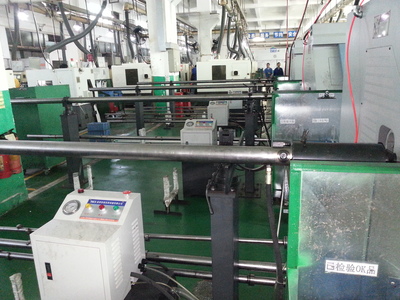
一、引言\n在数控车床的自动化加工中,送料机是不可或缺的辅助设备。其中,油浴送料机以其独特的润滑、冷却和防尘优势,广泛应用于精密棒料加工领域。本文将系统介绍数控车床油浴送料机的构造、工作原理、核心部件及基本操作知识,帮助您全面了解这一工业机床控制设备。\n\n## 二、什么是油浴送料机?\n油浴送料机是一种将棒料(通常是金属圆棒)储存于充满润滑油的料槽中,通过推料机构将棒料逐一送入数控车床主轴进行加工的自动送料装置。“油浴”指棒料浸没在油液中,起到三个关键作用:\n- 润滑:减少棒料与导轨、导向套之间的摩擦,送料更顺畅。\n- 冷却:带走切削热和摩擦热,防止棒料热变形。\n- 防锈与清洁:隔绝空气,防止棒料表面氧化;同时冲走切屑粉尘,保持清洁。\n\n## 三、主机结构详解\n一台典型的油浴送料机主要由以下六大系统构成:\n\n### 1. 油槽与箱体\n- 料槽:倾斜或水平布置的容器,充满润滑油(通常为液压油或专用送料机油)。棒料整齐排列在其中。\n- 箱体:支撑整个机构,底部有排油口、液位计和过滤装置。\n- 液位控制:确保棒料完全浸没,同时防止油液溢出。\n\n### 2. 推料机构\n- 推料杆:一根长杆,端部装有支撑套或推料头,沿导轨在油槽内向前运动。\n- 驱动方式:常见有液压缸驱动、链条传动、气缸驱动或伺服电机+丝杠。其中液压驱动最平稳,推力量大,常用于重型棒料。\n- 行程控制:通过磁性开关、编码器或限位开关控制推料杆的伸出与退回位置。\n\n### 3. 棒料存储与分离机构\n- 储料架:多层或单层放置棒料,有V型槽或滚轮结构,保证棒料滚动/滑动顺畅。\n- 分料机构:常见有旋转拨盘、棘轮机构、气动挡料板等,每次只放行一根棒料进入送料通道。\n- 尾料处理:当棒料剩余过短无法加工时,由尾料收集装置或顶出机构排出。\n\n### 4. 导向与支撑装置\n- 导向套:安装在主轴前端或送料机出口,与棒料直径匹配,保证棒料与主轴同轴。\n- 中间支撑:长棒料需配置多个支撑点,防止因自重弯曲影响送料精度。\n- 防转装置:对于非圆截面或需要定向的棒料,配防转结构。\n\n### 5. 润滑与过滤系统\n- 油泵:循环油液,将油输送至淋浴点或过滤区。\n- 过滤器:粗滤+精滤,去除切屑和杂质,保护油质和棒料表面。\n- 油冷机(可选):自动控制油温,保证送料稳定性和润滑油寿命。\n\n### 6. 电气控制与接口\n- PLC控制器:接收数控车床的M代码信号(如M10、M11),执行送料、退料、暂停等动作。\n- 操作面板:手动/自动模式切换、送料长度设定、报警指示等。\n- 气动/液压阀:控制推料杆、分料气缸的动作顺序。\n- 机床接口:一般为I/O信号对接,部分高端型号采用总线通讯(如Profibus、EtherCAT)。\n\n## 四、油浴送料机基本工作原理\n1. 待机状态:推料杆退回原位,一根棒料从储料架落入送料通道,被油液包围。\n2. 送料请求:数控车床发出指令,要求送料。\n3. 推料前进:推料杆推动棒料沿导向套进入车床主轴,到达设定位置(由限位开关或编码器确认为准)。\n4. 夹紧加工:车床弹簧夹头或卡盘夹紧棒料,推料杆略退回,释放棒料。\n5. 同步切削:车床加工时,推料杆保持随动或被要求退回至待机位,但部分设计允许推料杆顶住棒料以增强刚性。\n6. 循环换料:加工至棒料末端(尾料长度小于设定值),夹具松开,推料杆再次前进顶出新料,旧尾料被顶出或回收。分料机构放进下一根棒料,循环重复。\n\n## 五、关键技术参数与选型要点\n- 棒料直径范围:常见φ3~φ80mm,特殊型号可到φ100mm以上。\n- 棒料长度:通常3200mm或4000mm标准,也可定制至6000mm。\n- 送料行程:略小于棒料长度,需与车床行程匹配。\n- 最大推料力:依据棒料直径和长径比,从几千牛至几十千牛不等。\n- 送料精度:一般重复定位精度±0.1mm以内,对精加工要求可到±0.05mm。\n- 油泵流量与压力:影响润滑效果,常规低压泵即可。\n- 适配机床:需确认主轴通孔直径、夹头形式、控制接口定义。\n\n## 六、安全与维护知识\n- 安全注意事项:\n - 油槽油液要保持清洁,防止杂质堵塞或拉伤棒料。;; \n - 检修时必须切断电源和气源/液压源,且对油液进行...;; \n - 推料杆运动区域内加防护罩,防止挤手。;; \n - 定期检查油位和液温,不允许在过温、油少的情况下连续运行。\
如若转载,请注明出处:http://www.ymzbvrjjlc.com/product/53.html
更新时间:2026-10-05 10:50:36